Anjakan 0.8 mm dalam kedudukan potong sudah cukup untuk pusat pengedaran runcit menolak pesanan penuh karton lipat, walaupun apabila warna bercetak sepadan dengan bukti yang diluluskan. Pembeli runcit mengukur peralihan itu, mencatatnya dengan caj balik, dan pastikan pembekal bertanggungjawab untuk keseluruhan penghantaran yang gagal. Piawaian kualiti pembuatan kotak runcit wujud untuk memastikan kegagalan tersebut boleh diukur dan boleh dicegah sebelum palet pertama meninggalkan kilang.
Standard kualiti kotak runcit ialah spesifikasi bertulis yang membetulkan prestasi minimum kotak yang boleh diterima merentas lima kategori boleh diukur: bahan substrat, toleransi dimensi, kemasan cetakan dan permukaan, kekuatan struktur dan pematuhan peraturan atau sedia runcit.
Piawaian hanya menjadi berguna apabila ia boleh diuji. "Warna konsisten" tidak bermaksud apa-apa dalam pertikaian gudang; bacaan seperti Delta E 2.0 atau ke bawah bermaksud perbandingan spektrofotometer yang boleh disahkan oleh kedua-dua pihak terhadap bukti yang diluluskan. Prinsip yang sama digunakan untuk berat papan, gred seruling, kedalaman lipatan, kekuatan mampatan dan ikatan pelekat.
Perjanjian kualiti runcit biasanya menyenaraikan kategori ini sebagai pusat pemeriksaan dalam pelan pembuatan pembekal:
Gred papan menetapkan siling kekuatan kotak sebelum sebarang cetakan atau pemotongan dimulakan, itulah sebabnya pengesahan bahan adalah pemeriksaan pertama dalam program kualiti runcit.
Karton lipat biasanya menggunakan kad putih 300 hingga 450 gsm. Tatabahasa yang lebih tinggi menghasilkan lipatan yang lebih kaku dan susunan yang lebih baik di atas rak; tatabahasa yang lebih rendah sesuai dengan pek yang lebih ringan seperti pelapis lepuh dan karton kosmetik. Kotak beralun ditakrifkan mengikut gred seruling, kerana geometri seruling mengawal rintangan remuk tepi dan kusyen.
Kadbod Lipat
Kotak Beralun
Perbandingan praktikal kriteria penerimaan bahan kelihatan seperti ini:
| Atribut material | Penerimaan kadbod lipat | Penerimaan kotak beralun |
| Berat papan | Kad putih 300 hingga 450 gsm | Pelapik 125 hingga 250 gsm setiap sisi |
| Pemeriksaan kaliper | /- 0.03 mm setiap lapisan | Padan dengan spesifikasi seruling |
| Gred seruling | Tidak berkenaan | E, B, C atau dua dinding |
| Ujian kekuatan | Prestasi lipatan dan lipatan | ECT dan BCT |
| Penggunaan runcit biasa | PDQ, tingkap, kotak kosmetik | Penghantaran, mel, paparan |
Konsistensi warna ialah pintu kualiti yang paling ketara dalam pembuatan kotak runcit, dan rujukan industri yang diterima ialah Delta E 2.0 atau ke bawah antara bukti yang diluluskan dan kotak pengeluaran.
Warna disahkan dengan spektrofotometer pada tampalan kawalan bercetak, bukan dengan membandingkan sampel di bawah pencahayaan pejabat. Pendaftaran berbilang warna biasanya dipegang pada 0.15 hingga 0.3 mm; selain itu, tepi putih muncul di sekeliling teks dan garis halus. Kemasan permukaan menambah kriteria penerimaan yang berasingan: laminasi tidak boleh delaminate sepanjang lipatan, salutan UV mesti menahan gosokan tanpa cap jari, dan foil cap panas mesti melekat tanpa mengangkat tepi.
Permukaan khusus menaikkan bar kualiti kerana kemasan adalah sebahagian daripada mesej rak jenama. Pembekal yang berjalan kadbod perak nano UV bercetak kadbod topeng sebagai produk standard menunjukkan bahawa kawalan prosesnya meliputi kedua-dua lapisan warna dan permukaan. Apabila mendapatkan sumber, tanya bagaimana pencetak menguruskan warna merentas plat, bukti dan lengkung akhbar; kaedah diterangkan dalam panduan kami untuk ketekalan warna dalam karton kertas bercetak .
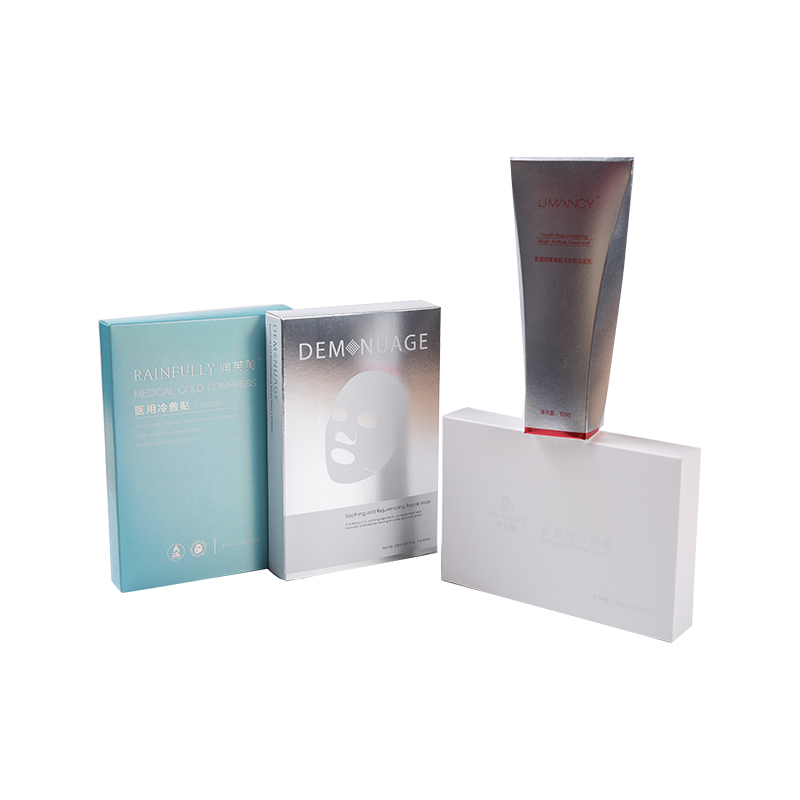 Pemborong Kadbod Perak Nano UV Printing Mask Pembekal Karton Pembungkusan Kertas SuZhou New Century Adalah China Borong Perak Cardboard Nano UV Printing Mask Kertas Pembungkusan Pembekal Karton, Silver Cardboard Nano UV P... Lihat Produk →
Kualiti struktur disahkan melalui ujian pengukuran dan beban, bukan melalui pemeriksaan visual, kerana kotak boleh kelihatan sempurna dan masih runtuh di lantai runcit.
Toleransi mati adalah pusat pemeriksaan struktur pertama. Karton lipat biasanya dipegang pada /- 0.5 mm pada dimensi kritikal; ciri-ciri kritikal paparan seperti slot penguncian, bukaan tingkap dan lubang gantung selalunya dipegang pada /- 0.3 mm. Kotak beralun membenarkan /- 1 mm, tetapi panel saling mengunci dan tab tekan keluar mesti masih sepadan dengan sampel yang diluluskan.
| Parameter ujian | Penerimaan runcit biasa | Kaedah rujukan |
| Dimensi die-cut | /- 0.5 mm (kadbod lipat) | Angkup digital |
| Kedalaman skor lipatan | Memadankan sampel yang diluluskan | Tolok periksa mati |
| Penghancur tepi (ECT) | 5.5 hingga 7.5 kN/m mengikut gred seruling | ISO 3037 |
| Pemampatan kotak (BCT) | Memenuhi beban yang diisytiharkan | ISO 12048 |
| Kekuatan sendi gam | Koyak serat sebelum dipisahkan | Ujian tarik manual |
Keperluan mampatan bergantung pada ketinggian palet dan jarak penghantaran, jadi ia tergolong dalam standard bertulis dan bukannya dalam perjanjian lisan. Rangka kerja pengiraan diliputi dalam panduan kami untuk ECT, HSC, dan BCT dalam kotak beralun .
Piawaian pembungkusan sedia runcit (RRP) memerlukan kotak untuk bergerak dari karton penghantaran ke rak tanpa kerja semula, dan keperluan itu menambah kriteria kualiti melebihi cetakan dan kekuatan.
Karton yang sedia untuk rak mesti dibuka tanpa mengoyakkan permukaan yang dicetak, dilipat menjadi paparan yang stabil tanpa alatan, disusun tanpa tergelincir dan memaparkan muka jenama dengan betul pada setiap panel yang kelihatan. Pengesahan kualiti memfokuskan pada masa lipatan, kestabilan tindanan pada beban penuh dan penjajaran panel supaya paparan tidak condong ke hadapan di bawah berat produk. Kotak paparan langsung sedia pasar raya dipegang pada piawaian ini sepanjang larian, kerana unit paparan berkongsi tingkat jualan dan bukannya lorong gudang.
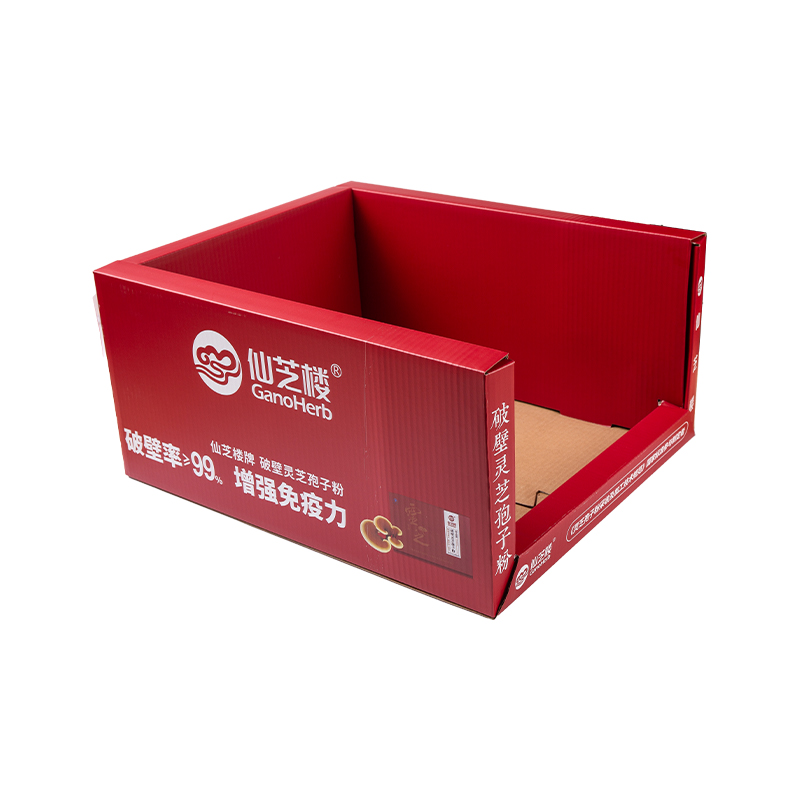 Pembekal Kotak Pembungkusan Percetakan Paparan Pasar Raya Borong, Kilang, Compa Sebagai Pembekal Kotak Pembungkusan Percetakan Pasar Raya China dan Syarikat, Suzhou New Century Color Printing Co., Ltd Professio... Lihat Produk →
Definisi rantaian bekalan adalah mudah dan ketat: pembungkusan sedia runcit mencapai rak dengan sifar buruh pembungkusan semula.
Audit pembekal pembungkusan harus mengesahkan kualiti melalui rekod, pengukuran dan ujian sampel, bukan melalui bilik pameran prototaip.
Setiap pengeluar kotak runcit dengan sistem kualiti yang berfungsi menyimpan bukti yang diukur untuk setiap kumpulan pengeluaran. Jalankan semakan berikut semasa audit:
Pembekal seperti SuZhou New Century Color Printing Co., Ltd. menjalankan kedua-dua kadbod lipat dan garisan beralun di bawah satu sistem kualiti, yang penting apabila program runcit menggabungkan kotak sedia untuk rak dengan bekas pengangkutan. Untuk jenama runcit e-dagang, kotak penghantaran tergolong dalam standard yang sama: a kotak surat e-dagang beralun dengan ECT yang lemah atau dimensi longgar meningkatkan kos setiap penghantaran dan kadar kerosakan pada masa yang sama.
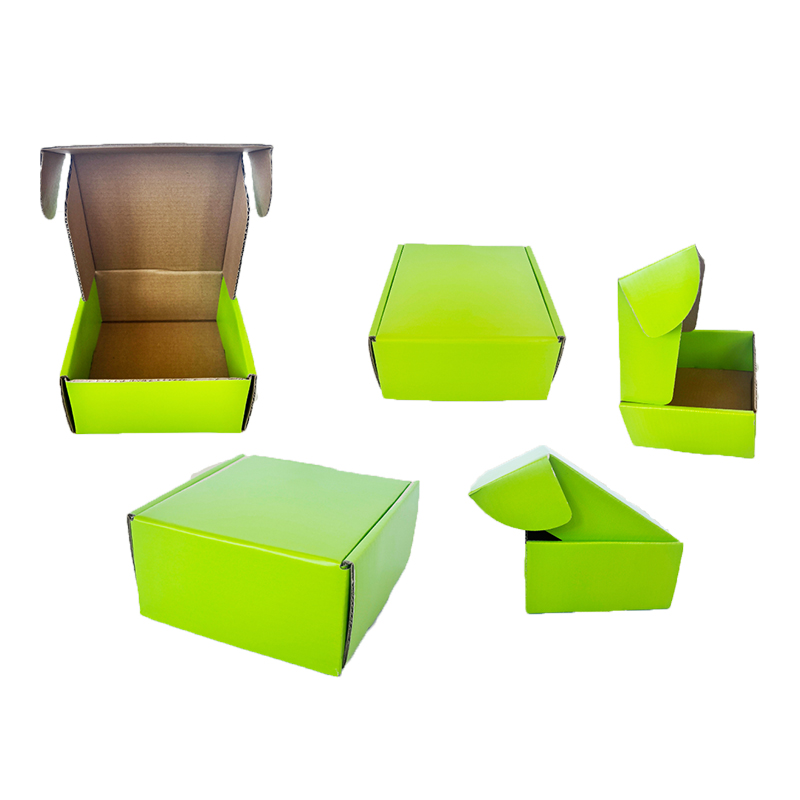 Percetakan Pengirim E-Dagang Borong Kotak Pesawat Beralun Penghantaran Pesawat P SuZhou New Century Adalah China Borong E-Dagang Mailer Mencetak Kotak Pesawat Beralun Pesawat Penghantaran Pembekal Peti Kertas, E-Dagang... Lihat Produk →
Piawaian bahan dan struktur paling penting, kerana kotak yang gagal di rak berharga lebih tinggi daripada kotak yang gagal dalam cetakan. Kegagalan struktur merosakkan produk, mengganggu rantaian bekalan dan menjana caj balik, manakala isu penampilan kekal kelihatan tetapi masalah berisiko lebih rendah.
Untuk karton lipat standard, /- 0.5 mm ialah had penerimaan biasa pada dimensi kritikal. Ciri-ciri kritikal paparan seperti slot penguncian, bukaan tingkap dan lubang gantung selalunya dipegang pada /- 0.3 mm untuk menjamin pemasangan dan penjajaran yang stabil pada rak.
Kualiti warna disahkan oleh ukuran spektrofotometer terhadap bukti yang diluluskan. Sisihan yang diterima biasanya Delta E 2.0 atau ke bawah; bacaan melebihi 3.0 biasanya mencetuskan penahanan penghantaran, pemeriksaan penuh dan keputusan kerja semula.
ya. Peruncit semakin banyak meminta bahan bebas plastik, salutan berasaskan air dan sumber papan yang diperakui. Oleh kerana suis kepada salutan berasaskan air mengubah rintangan gosokan dan tingkah laku permukaan, sebarang perubahan bahan yang diluluskan mesti diuji semula sebelum ia memasuki pengeluaran.
Percetakan e-dagang Percetakan Kotak Pesawat Kotak Kot... Lihat Lagi
Kotak Kertas Pembungkusan Alam Sekitar PDQ Pack-Pack ... Lihat Lagi
Kotak paparan PDQ Lollipop Pdq yang dicetak dan bersal... Lihat Lagi
Kotak hadiah buah blueberry bulat kotak kertas pembungkus... Lihat Lagi
Copyright © SuZhou New Century Color Printing Co., Ltd. Kotak Beralun Berwarna Bercetak Tersuai


